
Здесь я поделился практическими советами по лазерной резке низкоуглеродистой стали, которые могут улучшить ваш процесс обработки и решить проблемы, с которыми ранее сталкивались машинисты. Давайте начнем.
Каковы различные типы мягкой стали?
Низкоуглеродистая сталь — это просто разновидность Углеродистая сталь с наименьшим содержанием углерода. Как правило, это имеет 0.04 - 3 процента по весу содержание углерода что придает ему уникальные свойства. По данным Американского института железа и стали (AISI), в его состав могут входить и другие элементы, такие как хром, кобальт, марганец, медь, кремний и т. д. добавлены для достижения соответствующих свойств из низкоуглеродистой стали.
Низкоуглеродистая сталь — это бюджетныйБлагодаря современным технологиям производства, его можно найти практически во всех областях. общее машиностроение, Кроме того, есть много марок или типов низкоуглеродистой сталиНекоторые из них представлены в этой таблице.
| Мягкая сталь (AISI) | Состав (мас.%) | Пользы |
| 1010 | 0.1 С, 0.45 Мн | Автомобильные запчасти. |
| 1020 | 0.2 С, 0.45 Мн | Листовой металл, Трубы. |
| A36 | 0.29 С, 1.00 Мн, 0.2 Си | Архитектура, Мосты, Корабли |
| A516 | 0.31 С, 1.00 Mn, 0.25 Si | Сосуд под давлением |
| A440 | 0.28 С, 1.35 Мн | Нож, Лезвия |
| A633 | 0.22 С, 1.35 Мн | Котел, Химическая промышленность |
| S275 | 0.17 С, 1.02 Mn, 0.21 Si | Мосты, Здания |
| S355 | 0.16 C, 1.3 Mn, 0.2 Si, 0.04 Cu | Строительство и оффшорная промышленность |
Преимущества лазерной резки низкоуглеродистой стали
Технология лазерной резки улучшила технологические коллекторы обработки низкоуглеродистой стали. Вот некоторые ключевые преимущества.

Скорость и гибкость
Волокно и CO2 лазерные машины обеспечивать беспрецедентная скоростьЭти машины оснащены быстроходной рельсовой и портальной системой, управление которой осуществляется с помощью... числовое программное управление (ЧПУ)Поскольку физические режущие инструменты не используются, движение быстроеУдивительно, но лазерные станки... совместим с широким спектром металловЭта гибкость позволяет вам обработка различных марок стали с небольшими изменениями.
Высокая точность
Лазерные лучи по умолчанию являются действительно точныйЭто усиленный световой луч, который точно плавит и испаряет металлы. Поскольку это термическая резка, вам не нужно беспокоиться о... образование сколов и шероховатые края.
Лазерная обработка настолько точна, что позволяет достичь допуска в 100 м. от ±0.003 мм до 0.006 ммВ сравнении с этим, точность традиционных методов находится в пределах... диапазон от ±0.015 мм до 3 мм.
Сложные работы
Высокая точность позволяет операторам выполнять сложные и замысловатые работы Использование низкоуглеродистой стали. Это обеспечивает более высокую точность обработки при одновременном контроле затрат. Лазерная резка металла помогает создавать прототипы и тестовые образцыискусство намного быстрее чем традиционные резаки.
В прежние времена для обработки сложных геометрических форм требовалась более точная настройка инструмента и более высокая квалификация оператора.Но все изменилось с появлением лазерных технологий, которые можно легко регулируется нажатием на кнопку.on.
Меньше энергопотребления
Лазерные станки потребляют меньше энергии чем у традиционных резаков. Частично это объясняется отсутствием движущихся частей в механизмах. В результате потери на трение, тепло и вибрации практически равны нулю. Также значительно меньшее образование стружки и отходов когда низкоуглеродистую сталь разрезают лазером. Таким образом, меньше ресурсов используются для очистки и переработки отходов. В целом, процесс лазерной резки представляет собой экологически чистый и устойчивый.
Автоматизация
Автоматизация — это то, где лазерная резка действительно сияет. Они оснащены программной системой управления. В результате эти машины могут работать автоматически с минимальным контролем.

В лазерной технике существует несколько типов автоматизации. Во-первых, это двумерная резка с использованием портальной системы. Это быстро и эффективно. Листы из мягкой стали подаются автоматически, а движение лазерной резки контролируется.
Во-вторых, использование Роботизированное оружие. Эти руки могут сваривать или резать в трехмерном пространстве.
Контроль ущерба
Эксперты утверждают, что лазерная резка вызывает минимальное повреждение материала из всех процессов термической резки. Потому что даже если Температура лазерного луча повышается до нескольких тысяч градусов., Точка соприкосновения по-прежнему узкая., Кроме того, это не вызывает обертывания и искажения в материале.
Сокращения также касаются высокое качество, который красныйпричиняет ущерб и экономит значительную часть доходов в крупномасштабном производстве низкоуглеродистой стали. Поскольку резка доол имеет без износаОбщий ущерб сведен к минимуму. снижение эксплуатационных расходов.
При лазерной резке низкоуглеродистой стали, утверждается, что Теоретически допуски на уровне микронов нереалистичны. в реальных условиях термической обработки. В ходе реальных испытаний в цехе. Станки для лазерной резки волоконным лазером Baison для тяжелых условий эксплуатации последовательный контроль Фактические допуски на механическое позиционирование и повторяемость составляют ±0.03 мм/м. в процессе массового производства низкоуглеродистой стали толщиной 1–10 мм.
Эта точность обеспечивается стандартом Baison. Редукторы TECHMECH с интегрированным выходным валом, соответствующие немецкому стандарту DIN6., которые имеют люфт всего 3 угловые минуты.. В сочетании с независимая конструкция шкафа управленияэта конфигурация полностью Устраняет микровибрации и ошибки передачи. во время высокоскоростных операций.
Однако, поскольку твердость и поверхностная ржавчина различаются в разных партиях материала, окончательный результат может отличаться. стойкость к термической деформации готового продукта все еще зависит от тонкой настройки процесса на месте.Вы можете приобрести продукцию Baison, прошедшую заводские испытания. таблицы данных о точности допусков для различной толщины пластин или договориться с опытным инженером. проведите заводские выборочные испытания вашего конкретного материала. чтобы обеспечить индивидуальное решение для управления который идеально соответствует вашим требованиям высокой точности.

Почему процесс лазерной резки мягкой стали сложен?
Низкоуглеродистая сталь — это отлично подходит для различных процессов механической обработки. и широко используется в повседневной жизни. Он имеет Применение практически во всех секторах обрабатывающей промышленности., Но, некоторые С его превосходными материальными свойствами связаны определенные трудности..
Пластичность материала
Низкоуглеродистая сталь обладает самое низкое содержание углерода любой другой стали. Это делает материал чрезвычайно пластичныйдаже в большей степени, чем резина. Низкоуглеродистая сталь также менее хрупкий, который предотвращает переломы.
Однако это имеет побочный эффект. Это приводит к формирование длинных чипов В традиционном процессе резки. Однако в лазерной резке это не так актуально, как... лазер испаряет металлНо всё же, длинный чип может нарушить процесс обработкиESSДля контроля этого, скорость подачи, глубина резания, скорость резанияи другие параметры корректируются.Тед.
Наращивание краев
Аналогичным образом, края накапливаются в процессе обработки из-за высокая пластичность. Он может легко повредить инструмент. Накопление краев также приводит к низкое качество пропила.
Возможно, вам придется увеличить частоту технического обслуживания, что приведет к ненужная остановка процесса.
Конструкция края также a препятствие в процессе автоматизацииРегулировка вставки, инструмента и скорости подачи решила бы проблему в традиционных процессах. Fortunatelй, с При термической резке этот эффект снижается., Так, Лазерная резка менее подвержена к этому.
Высокая температура и вибрации
Лазерная резка - это термический процесс что может создать высокие температуры на срезеКроме того, лазерная резка низкоуглеродистой стали кислородом имеет тенденцию к чрезмерно обжечь краяДля противодействия этому оператору необходимо выбрать мощность лазера и давление вспомогательного газа внимательно.
Сталь имеет более высокая прочность, чем у других металлов, что означает, что это более склонны к вибрациям в процессе обработки. При традиционном фрезеровании и токарной обработке.резка, эти вибрации влияют на качество работы.
Однако при лазерной резке волоконным лазером эти вибрации обусловлены Неизбежный люфт лазерной головки и других компонентовНизкое качество лазерных станков может привести к... пилообразный рисунок на срезе кромки.

После появления выполнение работы с высокой мощностью или толстой пластиной При лазерной резке низкоуглеродистой стали даже малейшая вибрация станка может покрыть поверхность среза. зубчатые волны.
Для борьбы с этим компания Baison использует прочная цельносварная стальная платформа который подвергается снятие напряжений при высокотемпературном отжиге на уровне тонны для устранения вибраций, возникающих при термической обработке. В сочетании с независимый шкаф управления который изолирует электрический резонанс и оптимизированный алгоритм ускорения 1.5G, машина обеспечивает Несокрушимая стабильность во время высокоскоростных операций.
Однако, учитывая колебания твердости и толщины слоев ржавчины в разных партиях материала, достижение полностью... гладкая поверхность без зазубрин все еще требует тонкая настройка процесса на местеВы можете получить фабрику Бейсона. Параметры антивибрационных систем для различной толщины пластин, чтобы проверить лично зеркальные результаты резки.
Советы по получению наилучших результатов при лазерной резке деталей из мягкой стали
1. Критерии дизайна
Каждый проект должен иметь прочная конструкция основанияВолоконно-лазерные станки используют инструкции по проектированию в формат файла .dwg или .dxfЧеткие инструкции на этапе проектирования могут привести к более быстрые операции и снизить риск повреждения к материалу.
Поскольку лазерные машины следуют 2D векторыУбедитесь, что линии... не разрозненный и закрыть все края. Убедитесь, что Ширина выемки составляет не менее 1 мм от толщины. и подальше от угла металлической пластины. Таким образом, целостность металлической пластины остается нетронутым
Рекомендуется использовать филе. вместо острых краев, как это снижает концентрацию стресса, Как правило, филе радРазмер ius должен быть вдвое меньше. толщины.
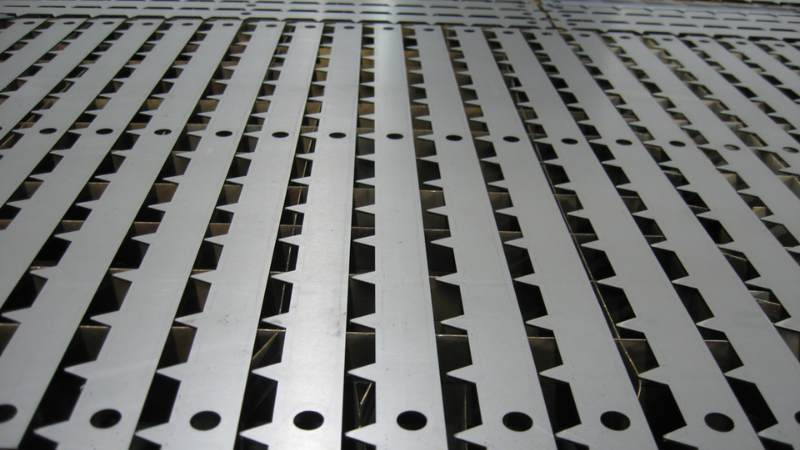
Предположим, вам нужно вырезать несколько элементов интерьера и экстерьера на одном листе низкоуглеродистой стали.ел. Правильно расположите их на достаточном расстоянии друг от друга. на месте, чтобы качество оставалось неизменным. Если две характеристики слишком близко друг к другулазер может обжечь край между двумя признаками.
2. Очистка поверхности
Как известно, низкоуглеродистая сталь имеет разные сорта, что означает, что их свойства различаются. Некоторые сорта являются менее устойчив к коррозии чем другие. Как результат, ржавчина и накипь могут накапливаться. на поверхности металла. Даже самый тонкий слой может негативно влияют на качество резки, Убедись в очистить пластину из низкоуглеродистой стали перед тем, как процесс будет завершен должным образом.
3. Выбор мощности лазера
Мощность лазера — наиболее важный параметр. при лазерной резке. Типичная выходная мощность лазерных станков составляет: 1.5 кВт, 2 кВт, 3 кВт и 6 кВт.
Мощность лазера определяет максимальная толщина пластины из низкоуглеродистой стали Можно резать. Лучший подход — в изучите руководящие принципы Предоставляется производителем оборудования. Таким образом, вы получите избежать ненужного ущерба.
Волоконные лазеры потребляют меньше энергии. чем СО2 Лазеры обеспечивают одинаковую глубину резки при сохранении всех остальных параметров неизменными. Это связано с тем, что волоконные лазеры имеют более высокая скорость поглощения.
4. Проверка повреждений
Если ваша машина работает непрерывно в течение нескольких дней, рекомендуется осмотрите наличие каких-либо ранее существовавших повреждений. Перед началом следующей работы проверьте компоненты лазерного станка. линза лазера, сопло, горелка и поток газа В основном подвержены повреждениям. Иногда мусор застревает в лазере и может влияют на производительность резки.
5. Отрегулируйте настройки обрезки
Настройки резки низкоуглеродистой стали включают в себя: выходная мощность, скорость резки, режим пробивки, выбор газа и давление.Отрегулируйте их в соответствии с... рекомендации производителя для конкретного сорта низкоуглеродистой стали.
Пирсинг — это первый и самый важный шаг.Это задаст правильный тон для всей дальнейшей работы по нарезке. Убедитесь, что вы использовать только рекомендуемые настройки мощности потому что более высокая интенсивность может оставляют следы ожогов на материале.
Из наблюдений известно, что из 1–4 мм, лазер с кислородом Может обеспечить хорошее пробитие. Но для более толстой мягкой стали, например, 8 мм, сжатый воздух гораздо лучше подходит. для прокалывания металла.
Пирсинг сделан по линии разреза если диаметр отверстия совпадает с шириной линии. В противном случае, это делается на внутренняя сторона линии разреза.

6. Правильный выбор газа
Вы должны учитывать следующее помощь в выборе газа, давления и расходаДля низкоуглеродистой стали, кислород наиболее совместим. Тем не менее, азот и сжатый воздух также используются в некоторых случаях.
Для низкоуглеродистой стали требуется более низкие настройки мощности и давления газа При одинаковой толщине по сравнению с другими типами стали. Удивительно, но Скорость резки также выше. для низкоуглеродистой стали. Обязательно учитывайте это при выборе параметров газа.
Кислород создает более широкое отверстие для прокола. чем азот. Более того, исследования показывают Вместо этого для прокалывания можно использовать азот. и Позже резку можно продолжить с использованием кислорода. При таком сочетании... Прокол можно сделать по линии разреза., сокращение отходов материалов.
Другое исследование показывает, что оптимальные условия для лазерной резки кислородом из низкоуглеродистой стали различной толщины.
| Толщина (мм) | Средняя ширина (мм) | Мощность (Вт) | Скорость резания (мм/с) | O2 давление (бар) |
| 1 | 0.3 | 67 | 9.5 | 1 |
| 1.5 | 0.35 | 97 | 9.5 | 1 |
| 2 | 0.3 | 123 | 7.1 | 2 |
Если вы хотите узнать больше о вспомогательных газах и их выборе, прочитайте статью «Какой газ лучше всего подходит для лазерной резки? - Простое руководство.
При лазерной резке низкоуглеродистой стали использование исключительно традиционных кислородно-конвертерных процессов мощностью менее 6 кВт уже давно не отвечает требованиям. Требования современных заводов к контролю затратКомпания Baison полностью представила... Технология сверхвысокой мощности 12 000 ВтЭто позволит полностью отказаться от использования одного единственного газа при обработке листового металла средней и толстой толщины.
Для листов низкоуглеродистой стали толщиной 6 мм, 12 мм и 20 мм научно-исследовательский центр компании Baison провел тщательные технологические испытания с использованием следующих методов: воздух высокого давления и прецизионные смеси газов серии MAPПри мощности 12 кВт резка средних и тонких листов воздухом не только обеспечивает скорость, значительно превышающую скорость традиционной кислородной резки, но и позволяет достичь следующих результатов: Максимальная экономия средств на тонну газа.
При резке толстых листов толщиной 20 мм специально настроенный компанией Baison процесс с использованием смешанных газов обеспечивает поддержание необходимой прочности. высокие скорости передвижения при этом идеально решая проблему образования окалины на обратной стороне, обеспечивая... гладкая поверхность среза что напрямую конкурирует с обработкой холодом с использованием азота.
Однако оптимальное соотношение газа тесно связано с колебаниями фактического напряжения на заводе и чистотой источника газа.

7. Калибровка сопла
Лазерный луч проходит через медная насадка В стандартном лазерном станке. Однако, если сопло смещено, лазерный луч будет блокироваться. Это явление известно как обрезка луча. Поэтому, всегда выравнивайте лазерный луч, чтобы свести к минимуму потери при резке низкоуглеродистой стали.
Другим фактором является фокусное положение лазерного лучаДля низкоуглеродистой стали необходимо... сфокусируйтесь на поверхности материала.
высота лазерного сопла Зависит от толщины и типа материала. В идеале сопло должно быть на расстоянии 0.2 мм – 0.5 мм с поверхности материала.
8. Скорость резки
Скорость резания — важнейший параметр. при контроле качества процесса. Наиболее распространенная проблема с низкоуглеродистой сталью — это... эффект полосчатости на кромке пропилачто в основном связано со скоростью резки.
Поперечная исчерченность — это параллельные линии и канавки которые образуются в процессе резки. увеличивает шероховатость поверхностиESS и негативно влияет на качество среза. Впоследствии это может... создают проблемы при сварке as Что ж.
Исследование показывает критическая скорость резки при этом эффект образования полос минимален во время кислородно-лазерной резки низкоуглеродистой стали.
Начните с постепенно увеличивая скорость резки до тех пор, пока не будет достигнута оптимальная скорость без полос. Затем, поддерживать эту скорость для выполнения оставшейся части работы. Кроме того, машина должна обладать как минимум выходная мощность 1 кВт или выше.
9. Минимизация зоны термического влияния (ЗТВ)
Неравномерное рассеивание тепла может привести к дефектам материала во время волоконная лазерная резка, особенно для мягкая стальЭти зоны возникают там, где тепло не плавит материал, но достаточно велико, чтобы... изменить микроструктуру.
Это создает Зона термического влияния (ЗТВ) это может создать самые разные проблемы, например: снижение усталостной прочности, преждевременное разрушение и деформация..Отель правильный выбор вспомогательного газа уменьшает зону термического воздействия, поскольку охлаждает поверхность во время процесса.

Двумя наиболее важными факторами, влияющими на ЗТВ, являются мощность и скорость резки.
Общее правило таково: зону термического воздействия можно минимизировать, если увеличение скорости лазерной резки и уменьшение мощности лазераОднако все не так просто; более высокая скорость резки также может привести к... большая шероховатость поверхностиssСледовательно, вам необходимо сбалансировать критическая скорость.
10. Создайте тестовую часть
Неудачная попытка настройки волоконного лазера для резки с первого раза — это сложно. Конечно, можно добиться базового успеха, но для этого нужно... создать тестовые детали Для повышения качества. Это прототип реальных образцов.Вся работа. Если вам нужно выполнить заказ. из ста штук, вы первый изготовьте несколько тестовых деталей для получения идеальных параметров лазера.
При лазерной резке толстые пластины из низкоуглеродистой стали толщиной более 10 ммСлепое заучивание наизусть теории «высокой скорости и низкой мощности» из учебника легко приводит к сбои при резке или сильное образование шлака на обратной стороне.
Реальный опыт мастеров мастерской Baison в области контроля температуры заключается в создании динамическая микрокоррекция с помощью передовых систем управления подобно CypCut. Путем внедрения «Охлаждающие точки» на крутых поворотах или изгибы и тонкая настройка кривой мощности на повороте—в сочетании с многоэтапный прогрессивный процесс пирсинга—Они полностью устраняют перегорание острых углов и дефекты в виде волн, вызванные накоплением тепла в источнике.
Кроме того, стандарт Алгоритм «Липфрог» оснащенные на станках Baison во время высокоскоростной пробивки и перемещения не только значительно сокращает время холостого хода без резки, но и эффективно уменьшает зону теплового воздействия (ЗТВ). обработанных кромок через динамическая высота подъема охлаждения.
Однако пластины с различное содержание углерода Они сильно различаются по чувствительности к накоплению тепла, поэтому для фактической отладки по-прежнему требуется тонкая настройка на основе структуры заготовкиВы можете получить книгу Бейсона из первых рук. руководство по параметрам системы управления Для листового металла средней и толстой толщины, предотвращающего перегорание, вы сможете лично убедиться в высокой точности изготовления готовых изделий без перегорания, с блестящими срезами. металлический серебристый блеск.

11. Осмотрите вырезанную часть
Рисунок на срезе может многое рассказать о недостатках в настройках лазерного станка. В идеале, Идеальный баланс мощности, скорости и потока газа. Это залог гладкого среза. Поэтому начните с тестовый разрез и осмотрите его визуально.
Следуйте рекомендуемые настройки Производитель рекомендует. Оптимизируйте параметры резки, увеличивая или уменьшая значение. скорость подачи, давление газа и мощность небольшими шагами. Вот некоторые из дефектов, на которые следует обратить внимание.
| Вырезать дефекты | Возможные причины |
| Зона повышенного термического влияния. | Мощность слишком велика. |
| Узкий пропил с оксидированием внизу. Чрезмерное образование окалины на нижней кромке реза | Низкая фокусная точка, высокая скорость резки, низкое давление газа (кислорода), малый размер сопла. |
| Более широкий пропил, эффект полосатости, большая шероховатость, обожженные края. | Более высокая фокусная точка, более высокое давление газа (кислорода), низкая скорость резки, неисправное сопло. |
FAQ
В: Для каких отраслей промышленности подходят станки Baison?
А: Производство листового металла высокой точности, тяжелых стальных конструкций и машиностроение. тяжелая кровать и Немецкая трансмиссия блокировать точность ±0.03 мм/м для заказов большого объема.
В: Можно ли настраивать параметры?
A: Да. твердость стали и ржавчина Настройки могут различаться в зависимости от партии и региона, поэтому требуется индивидуальная настройка. Нажмите, чтобы получить свой индивидуальная настройка Baison.
В: Какая самая распространённая ошибка при покупке?
А: Сбор дешевые кислородные аппараты малой мощности Это приводит к высоким счетам за газ за тонну и тяжелым работам по шлифованию. Разумные мастерские выбирают Лазеры мощностью 12 кВт с использованием воздуха или газовой смеси.
В: Почему пластины толщиной более 10 мм перегорают или образуются волны?
A: Параметры по умолчанию не работают на толстых пластинах. Они требуют точки охлаждения острых углов и прогрессивный пирсинг с помощью современных систем ЧПУ. Нажмите, чтобы получить наши руководство по предотвращению перегрева.
В: Как получить серебряную кромку без примесей?
А: Через наш Алгоритм ускорения 1.5G и точное согласование газа и зоны термического воздействияПоскольку ваш магазин напряжение и чистота газа повлиять на результаты, нажмите, чтобы заказать заводское тестирование образца.

Заключение
Резка толстой низкоуглеродистой стали не должна ограничивать вашу эффективность. Преодоление трудностей. термические дефекты и высокие затраты энергии Для этого требуется более совершенное оборудование, работающее с передовыми газовыми технологиями. Будучи производителем оригинального оборудования (OEM), компания Baison производит... Экспертиза в области лазеров мощностью более 10 кВт. в реальную прибыль для производителей.
Baison Laser предлагает лучшее решение для лазерной резки низкоуглеродистой стали
Хотите превзойти традиционные методы кислородной резки? Скачайте протестированное на заводе программное обеспечение Baison. Сравнительная таблица скорости резки низкоуглеродистой стали мощностью 10 000 Вт и стоимости газа..
Создание продукции высочайшего качества обычно зависит от высококачественное оборудование и опытный операторКомпания Baison Laser занимается производством. высокотехнологичные лазерные станки на нашем современном производственном предприятии.
Наши станки с волоконным лазером и CO2-лазером оснащены компонентами высшего качества, что делает процесс обработки намного более эффективным. Вы можете просмотреть наш обширный каталог. У нас есть лазер резки, сварка, маркировка и очистка системы по конкурентным рыночным ценам.
Более того, наши специалисты готовы выполнить заказ по вашему проекту. Вы можете иметь бесплатная оценка вашего проекта и заказа бесплатная пробная проверка так же.
И так, чего же ты ждешь? Давайте сотрудничать.