Мировое автомобильное производство стремительно переориентируется на облегченные, электрические и высокозащищенные конструкции.Производители оригинального оборудования (OEM) предъявляют строгие стандарты качества к поставщикам первого и второго уровня.В конструкции шасси, дверных балках, выхлопных системах и каркасах сидений широко используются высокопрочные стальные, нержавеющие и алюминиевые профилированные трубы для достижения целей снижения веса..
Однако крупные предприятия по производству автомобильных труб сталкиваются с серьезным снижением рентабельности.:
- Многошаговая кумулятивная ошибка: Традиционные рабочие процессы основаны на фрагментарных операциях — распиловке, пробивке, сверлении и снятии заусенцев. Многократное ручное зажимание и перемещение создают кумулятивные задержки, которые ухудшают точность последующей роботизированной сварки.
- Деформация и образование заусенцев в тонкостенных трубах: Высокоскоростная механическая резка приводит к тому, что тонкостенные профильные трубы раскачиваются, провисают и вибрируют. Это вызывает образование крупных заусенцев и царапин на поверхности, что вынуждает к дорогостоящей ручной вторичной шлифовке.
- Дорогостоящий простой при переналадке: Изменение технических характеристик ламп требует до 15 минут ручной перенастройки на каждую партию.
- Высокий процент брака: Обычные механические пилы оставляют после себя отходы, превышающие допустимые пределы. 150 мм из каждой трубки сырого продукта, что приводит к ежегодным убыткам в размере десятков тысяч долларов.
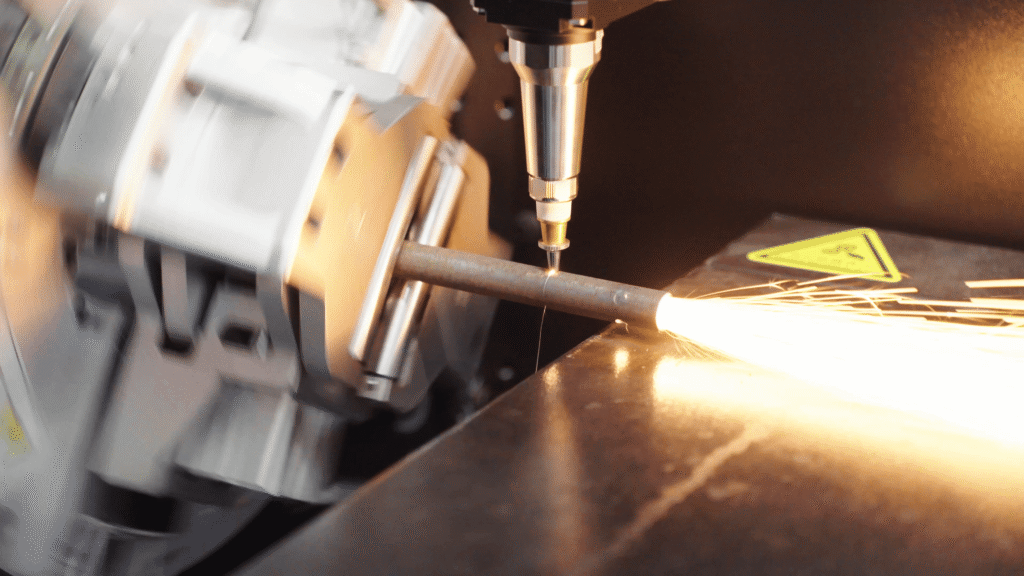
Бесконтактная термолазерная резка исключает механическое напряжение, позволяя выполнять резку, пробивку, прорезку пазов, снятие фаски и сложную контурную обработку на одном автоматизированном станке..
Тесты производительности автомобильных приложений
| Автомобильный компонент | Типы и характеристики труб | Baison Laser Engineering Precision | Влияние на рентабельность инвестиций |
| Подрамники шасси и рычаги подвески | Высокопрочные стальные профили больших размеров | Пересечение линий, расположение отверстий, монтажные пазы | ±0.03 мм Повторная точность позиционирования обеспечивает бесшовную сборку подрамника.. |
| Балки защиты дверей от ударов и бамперы | Высокопрочные закаленные овальные/прямоугольные трубы | Высокомощная летучая резка с минимальной зоной термического воздействия (ЗТВ). | Повышает поглощение энергии удара без образования микротрещин.. |
| Выхлопные системы и каркасы сидений | Тонкостенные трубы из нержавеющей стали и алюминия (10–120 мм) | Безоксидные вертикальные режущие кромки без заусенцев | Автоматизированная прямая TIG/MAG сварка без ручной полировки; снижение веса рамы.. |
Технические характеристики Baison Laser K12C 5-го поколения
Байсон Лазер K12C Высокоскоростной станок для лазерной резки труб малого диаметра 5-го поколения Он специально разработан для решения проблем, возникающих в крупномасштабном автомобильном производстве, посредством целенаправленных промышленных инноваций:
1. Трехточечная динамическая система защиты от рывков и вибрации.
Жесткость тонкостенных труб резко снижается при высоких скоростях вращения.В состав K12C входит 3-точечная динамическая система пассивной безопасности поддержание базовой блокировки на 180 г / мин:
- 3 комплекта контрольных зажимов: Динамическое согласование бокового зажима в реальном времени.
- 3 комплекта последующей поддержки: Активный пневматический подъем вверх для компенсации провисания трубы под действием собственного веса.
- 2 комплекта колес с изменяемым диаметром: Активная стабилизация, подавляющая радиальные колебания на тонкостенных трубах малого диаметра.
2. Переналадка одним оператором за 30 секунд
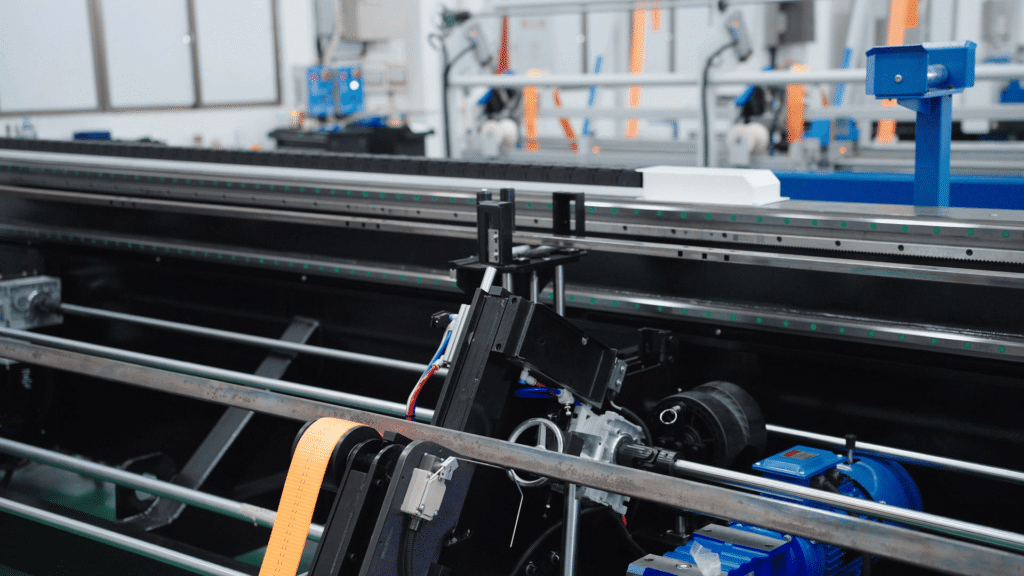
В обычных станках требуется вручную ослаблять и затягивать десятки опорных кронштейнов, что занимает до 15 минут.Модель K12C имеет следующие характеристики: Регулировочное колесо синхронизированной тяги. Превращение одно единственное маховик синхронно регулирует ширину всех опорных кронштейнов менее чем за (30%).
3. Автоматическая загрузка комплекта за 12 секунд.
Дополнительная полностью автоматизированная загрузочная стойка предварительно выравнивает поступающие трубы, пока обрабатываются предыдущие трубы.Время цикла автоматического зажима сокращается до (12%)исключая время простоя режущей головки.
4. Трехрежимная резка и оптимизация материала
- Режим работы с одним патроном: Сверхбыстрое перемещение по траектории для коротких автомобильных трубок.
- Режим перехода: Лазерная головка выходит за пределы патрона, уменьшая количество отходов. 65 мм при поддержке стальных профилей/уголок размером 5–8 фунтов.
- Режим двойного патрона с нулевым хвостовиком (опционально): Достигает практически нулевые материальные отходы с обоих концов трубки.
5. Синхронизированный лоток для последующего наблюдения
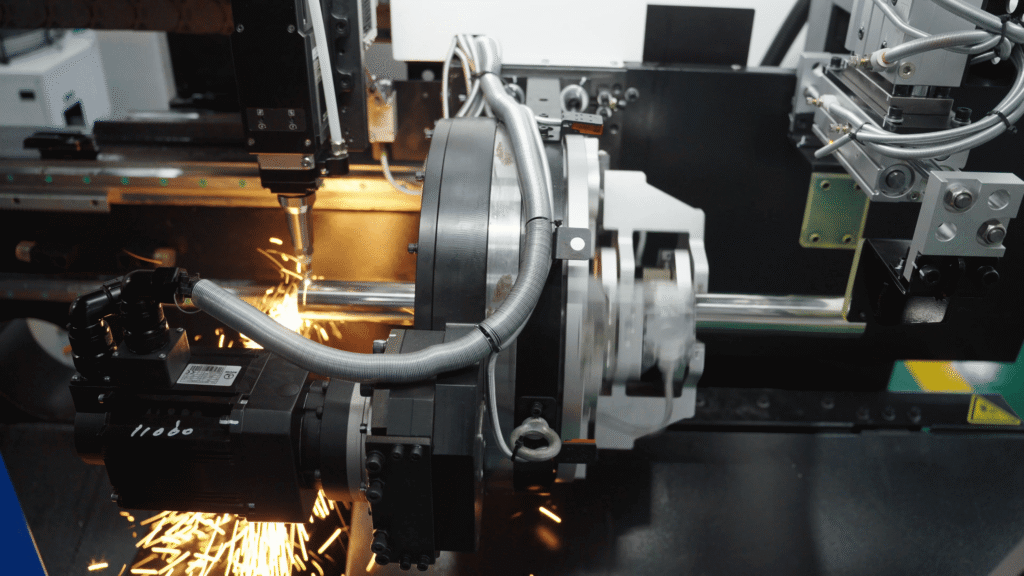
Предотвращает попадание в бункер готовых тонкостенных выхлопных труб и видимых элементов отделки, сохраняя целостность поверхности..
Данные заводских испытаний Baison K12C и показатели рентабельности инвестиций.
Условия тестирования: Производство 1,000 автомобильных труб из нержавеющей стали в день (25 мм × 1,000 мм), 8-часовая смена.
| Элемент сравнения | Традиционное оборудование для резки труб | Высокоскоростной лазерный труборез K12C 5-го поколения | Ежедневная прямая экономия / Улучшение льгот |
|---|---|---|---|
| Время переналадки (4 переналадки в день) | 15 мин × 4 = 60 мин | 0.5 мин × 4 = 2 мин | Сокращение времени простоя при переналадке оборудования на 96% |
| Время простоя подачи (1000 заготовок) | 20 сек/шт = 5.5 часа | 12 сек/шт = 3.3 часа | Сокращение времени ожидания на 40%.(Дополнительные 2.2 часа могут быть потрачены непосредственно на нарезку) |
| Остаточные материалы и отходы | Остаток 150 мм на трубу, 150 м отходов в день (≈70 кг) | Остаток 65 мм на трубу (при использовании режима обрезки с пропуском) 65 м отходов в день (≈30 кг) | Значительно улучшено использование материалов. На 56% меньше остаточных отходов |
| Общая выгода от производства | Децентрализованные процессы; высокая стоимость ручной шлифовки и финишной обработки. | Многофункциональная универсальная машина, обеспечивающая практически 100% производительность. | Ожидаемый срок окупаемости оборудования инвестиции в течение 6–10 месяцев |
Примечание: Зарубежные операции, сочетающие высокие затраты на рабочую силу и сырье, в целом характеризуются Снижение стоимости детали до 30%..
⚡ Инженерная задача: нулевой объем отходов при производстве высокоценных сплавов
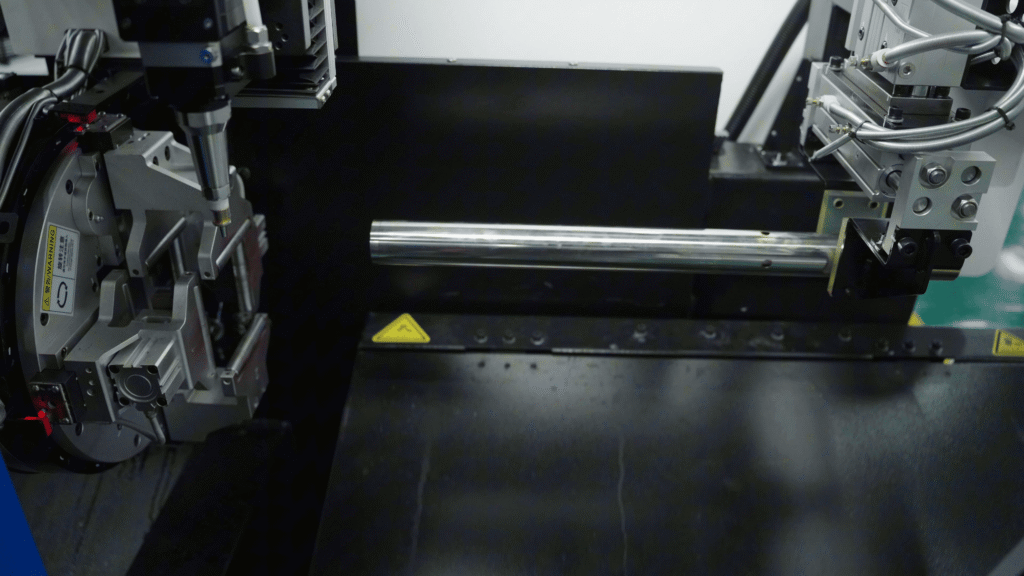
Как ваша производственная линия может достичь истинного результата? <1 мм сверхкороткий хвост Можно ли использовать их на специализированных высокопрочных автомобильных профилях, не рискуя при этом столкнуться с препятствиями?
запатентованная технология компании Baison Laser Двухпатронная синхронизированная архитектура с переходом хода Обеспечивает максимальный выход листового и трубчатого материала в соответствии со строгими условиями аудита первого уровня. [Свяжитесь с инженерами по применению лазеров компании Baison] Чтобы запустить индивидуальную модель расчета себестоимости производства и запросить динамическую видеодемонстрацию работы наших высокоскоростных антивибрационных патронов.
Часто задаваемые вопросы (FAQ):
В1: Какие профили труб и марки материалов может обрабатывать станок Baison K12C?
A: Станок обрабатывает нержавеющую сталь, углеродистую сталь, легированную сталь, алюминиевые сплавы и медные сплавы. Поддерживаемые профили включают в себя: круглые трубки (10–120 мм), квадратные трубы (от 10×10 до 120×120 мм)прямоугольные трубы, овальные трубы, трубы D-образной формы и швеллеры/уголки из стали марки 5#–8#.
В2: Каким образом технология нулевого хвостохранилища компании Baison снижает накладные расходы на сырье?
A: Стандартные зажимные устройства оставляют примерно 150 мм непригодных отходов на 6 метров заготовки трубы. Благодаря синхронизированной логике перегрузки двух зажимных устройств, количество отходов сокращается до 0 мм. mmДля предприятия, перерабатывающего 100 000 труб в год, такая прямая утилизация материала обеспечивает значительную ежегодную экономию затрат.
В3: Требуется ли техническая экспертиза для смены операторов во время мелкосерийного производства?
A: Нет. Оснащен Синхронизированный маховик и интуитивно понятный Система ЧПУ FSCUTОператорам достаточно отрегулировать всего одно маховик, чтобы автоматически выровнять всю ширину опор для погрузки. до 30 секунд без специализированного инструментария.
В4: Как устранить высокоскоростную вибрацию на тонкостенных трубах малого диаметра?
A: Дребезжание возникает из-за деформации конструкции при высоких скоростях вращения. В Baison K12C эта проблема решается с помощью отслеживание ограничений в трех направлениях—сочетание боковых зажимных устройств, нижних опор и колес переменного диаметра для динамической фиксации осевых линий труб до 180 г / мин.[Запросите информацию у компании Baison Engineers] Полные технические характеристики системы управления зажимом и бесплатные образцы для испытаний резки доступны по ссылке.
В5: Какую глобальную сервисную и вспомогательную инфраструктуру предлагает компания Baison Laser?
A: Бэйсон обеспечивает Круглосуточная глобальная онлайн-поддержка инженеров.Пожизненная техническая поддержка, регулярная удаленная диагностика и гарантированная поставка оригинальных запасных частей для бесперебойной работы за рубежом..
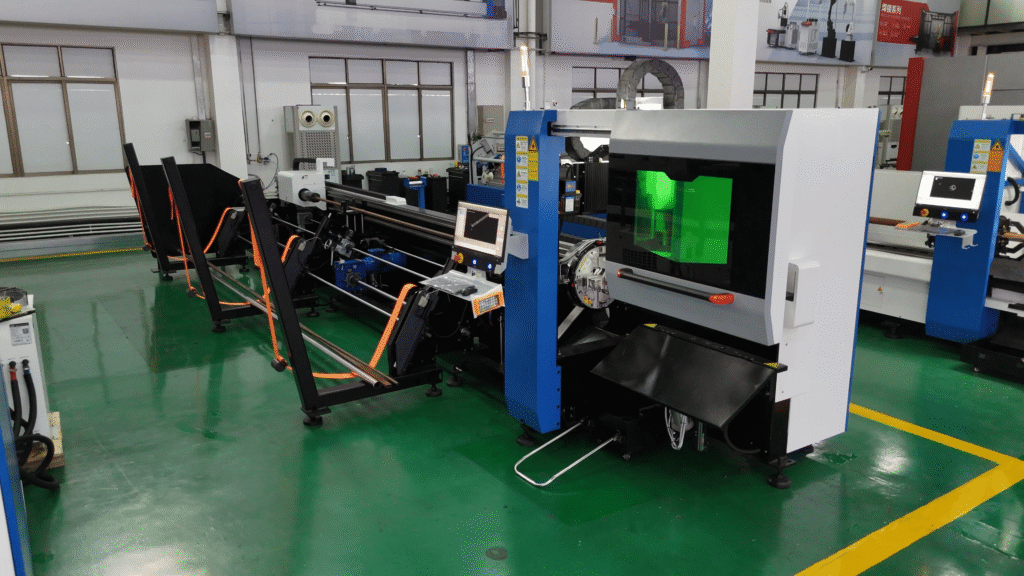
Максимизируйте рентабельность инвестиций в производство автомобильных труб.
В современном автомобилестроении для получения контрактов с поставщиками первого уровня необходимы точность, быстрые циклы поставок и строгий контроль затрат.Увеличение объёмов производства за счёт добавления избыточного оборудования и ручного труда больше не является целесообразным., Высокоскоростной станок для лазерной резки труб Baison Laser K12C Переосмысливает стандарты производительности благодаря антивибрационной поддержке, 30-секундной переналадке, 12-секундной автоматической загрузке и значительному сокращению отходов..
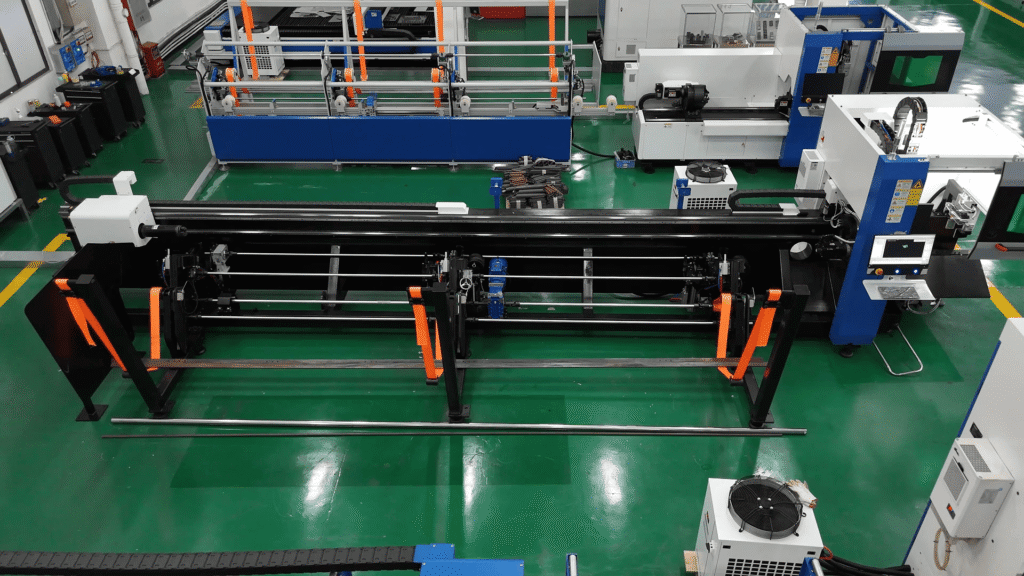
Компания Baison Laser предлагает комплексные решения для обработки автомобильных труб — от автоматической загрузки пучков до высокоскоростной лазерной резки и выгрузки без царапин..
[Запросите бесплатный расчет стоимости производственной линии и проверку образца раскроя]