В производстве тяжелых стальных конструкций, строительной техники и крупномасштабных лифтовых заводов основные проблемы, связанные с резкой труб длиной более 6 метров и профилей из толстостенной стали (таких как двутавровые балки и швеллеры), заключаются в двух главных задачах:
высокоскоростное вращательное колебание и прецизионное разрушение, вызванные длинными консольными элементами в традиционных системах с двумя зажимными патронами.Затем следуют десятки сантиметров отходов от отработанного сырья на каждую трубу, которые поглощают огромную прибыль.
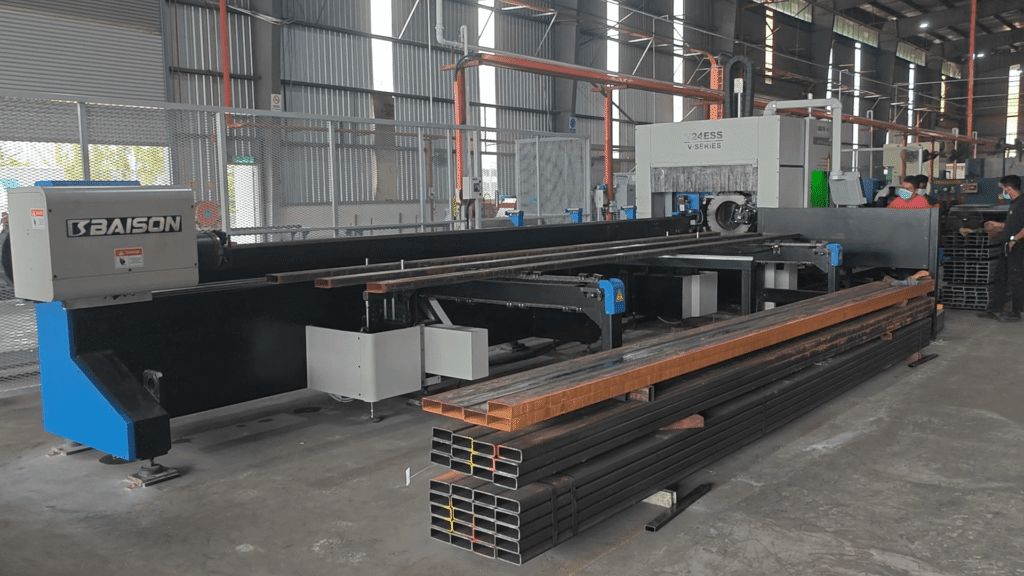
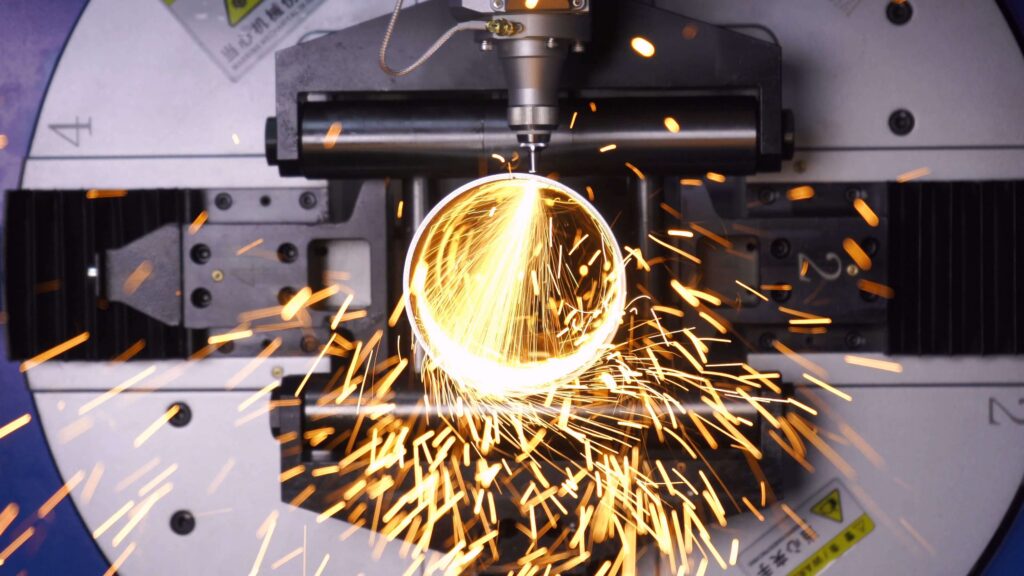
Байсон Лазер В24ESS В серии мощных волоконно-лазерных станков для резки труб используется Архитектура совместного зажима с 3 патронами в паре с интеллектуальные алгоритмы центрирования.
Это существенно подавляет консольные вибрации, вызванные вращением трубы (хотя полное физическое устранение зависит от состояния сырья и скорости вращения); в сочетании с высокоточной логикой ЧПУ это позволяет достичь практически нулевого хвостового припуска при определенных условиях прямых заготовок труб и оптимизированной компоновке, снижая себестоимость обработки тяжелых металлических труб до лучших в отрасли показателей.
Когда стальной профиль весом 300 кг начинает яростно хлестать по патрону…
В зарубежных цехах по производству тяжелых стальных конструкций и строительной техники руководители производства хранят общеизвестный секрет: когда 6-метровая труба или двутавровая балка диаметром до 240 мм и весом около 300 кг устанавливается на традиционное технологическое оборудование, увеличение скорости вращения патрона неизменно вызывает физические колебания «хлыста» на конце консольной части..
Прямые последствия этой вибрации катастрофичны: наклон режущих поверхностей, несоответствие положения отверстий допускам или даже повреждение зажимных губок патрона, вызванное центробежными силами.
Чтобы подавить вибрации, заводы вынуждены жертвовать скоростью резки или оставлять сотни миллиметров металлолома в конце процесса. На фоне упорно высоких цен на нержавеющую и углеродистую сталь такие грубые методы обработки медленно, словно нож, сокращают прибыль компаний.
В качестве мощных лазеров, начиная от 3000W к 12000W В секторе резки труб устаревшее оборудование не выдерживает нагрузки.Зарубежным покупателям действительно нужна мощная промышленная установка, способная решить проблему «длины, веса и устойчивости» благодаря своей фундаментальной физической конструкции..
Интересуетесь, сколько прибыли ваша мастерская теряет каждый месяц из-за отходов материалов и брака, образующегося в результате вибрации? Прекратите позволять неэффективным системам снижать эффективность вашей работы.Свяжитесь с нашими инженерами сегодня, чтобы заказать индивидуальное моделирование производительности резки и аудит рентабельности инвестиций.
Разбор базовой архитектуры: почему система с тремя патронами полностью исключает необходимость прокладки труб методом «протяжки»
Чтобы понять, как Труборез серии V24ESS для тяжелых условий эксплуатации Изменения в правилах игры требуют анализа их структуры.В отличие от традиционных двухзажимных конструкций, повсеместно распространенных на рынке, это оборудование создает физическую матрицу с использованием три (или даже несколько соединенных между собой зажимов) патрона.
1. Многоточечная поддержка для физической блокировки источников вибрации.
При обработке толстых труб длиной 6 метров и более традиционные двухзажимные системы напоминают тонкий рычаг, нагруженный с обоих концов без промежуточных ограничений. Трехзажимная архитектура использует стратегическое секционное расположение, преобразуя свободный конец длинных труб в многоопорные зоны.
Независимо от того, идет ли речь о круглых трубах, квадратных трубах или высокопрочных швеллерах и двутавровых балках, совместное усилие зажима между патронами имеет решающее значение. мгновенно нейтрализует центробежное отклонение во время вращения.
2. Динамическое автоматическое центрирование и компенсация в реальном времени.
В процессе практического производства необработанные трубы по своей природе обладают незначительными микроизгибами и допусками по толщине стенок. Работает на основе интеллектуальная система ЧПУСистема V24ESS в режиме реального времени регистрирует данные по оси Z, что позволяет точно определять микроскопические отклонения между центром трубки и центром вращения патрона.
Система выполняет динамическая компенсация в реальном времени на предстоящих траекториях резки, обеспечивая сохранение высочайшей геометрической точности даже при высокоскоростном режиме работы механизма, достигающем 80 м/мин.
3. Интеллектуальная технология поворота и быстрая реакция «лягушки» на прыжки.
Для решения распространенной в отрасли проблемы перегрева или неполной резки на углах профиля, станок интегрирует специальную логику для резки углов. Благодаря микрокоррекции давления газа, пиковой мощности и коэффициента заполнения на миллисекундах в углах, сложные профили сечения вырезаются чисто и быстро.
Одновременно с функции быстрых прыжков лягушкиОсь Z интеллектуально планирует высоту втягивания на основе профилей поперечного сечения, чтобы минимизировать время перемещения по воздуху и довести общий темп производства до предела.
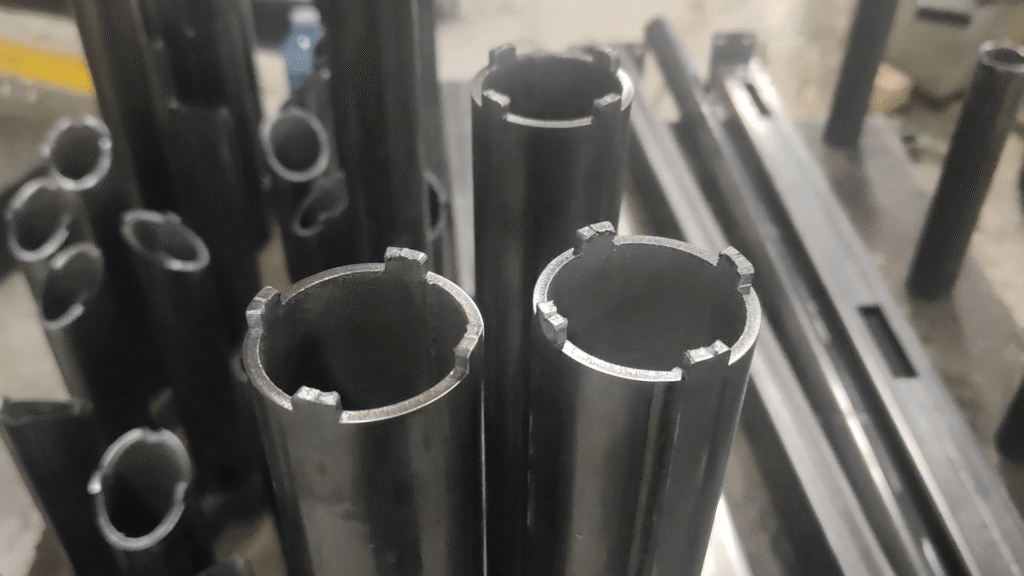
Коммерческий учет нулевого хвостового запаса: превращение каждого миллиметра стали в наличные деньги.
Для зарубежных производственных предприятий, ежегодно потребляющих тысячи тонн металлических профилей, «остаточные запасы» напрямую означают денежные средства, сбрасываемые на пункты приема металлолома.Из-за слепых зон захвата в стандартных труборезах, обычные станки неизменно оставляют на каждой трубе конические отрезки фиксированной длины, что ограничивает коэффициент использования материала примерно до 85%..
Через Релейно-переключающее зажимное устройство с помощью трех патронов при определенных условиях резки, серия V24ESS Сжимает остаточный запас материала до состояния, приближающегося к нулю («нулевой остаточный запас»). Это означает, что при покупке 100 тонн стальных труб действительно получается 100 тонн готовых деталей, соответствующих требованиям качества.
Мы можем составить четкий операционный отчет для зарубежных заводов (расчеты произведены для мощности 6000 Вт при совокупном тарифе на электроэнергию для промышленности в размере 0.12 долл. США/кВт·ч):
- Энергопотребление и потребление системы: Максимальная суммарная мощность, включающая лазеры, чиллеры, мэйнфреймы и системы пылеудаления, научно сбалансирована, что позволяет поддерживать комплексные эксплуатационные расходы на электроэнергию и механический износ в пределах высококонкурентных диапазонов.
- Помощь в оплате бензина: Оборудовано эффективная система пропорционального управления газовым клапаном—Независимо от того, используется ли резка воздухом, кислородом (для толстых листов углеродистой стали) или высокочистым азотом (для получения чистой поверхности из нержавеющей стали), каждый литр впрыскиваемого газа проходит оптимизацию с помощью моделирования потока жидкости для устранения потерь.
- Резкое падение комплексных удельных затрат: С учетом потребления электроэнергии, расходных материалов (защитные линзы и форсунки) и газа, все почасовые эксплуатационные расходы строго контролируются в оптимальных пределах. В сочетании с экономией сырья, обеспечиваемой нулевым запасом сырья, Цикл окупаемости инвестиций в оборудование (ROI) значительно сокращается. в условиях интенсивных многосменных операций за рубежом.
Сравнительный анализ рыночных альтернатив: рациональный выбор для обработки тяжелых труб.
| Оценка измерения | Традиционный двухзажимной волоконно-лазерный труборез | Традиционные решения для распиловки/газовой резки | Труборез Baison Laser V24ESS с 3-зажимным патроном, сверхпрочный |
| Устойчивость длинных и тяжелых труб | Увеличенная консольная часть; подвержена раскачиванию и вибрации при высокоскоростном вращении трубы на 6 метров.. | Приемлемая механическая жесткость, но классифицируется как низкоэффективная черновая обработка без лазерной гибкости.. | Трехзажимной матричный механизм совместного зажима; физически блокирует вибрацию и обеспечивает стабильность на высоких скоростях.. |
| Характеристики задней стойки | Длинный задний вал (обычно несколько десятков сантиметров); значительные потери материала.. | Большие потери ширины пропила (широкая траектория пиления); крупные заусенцы, требующие дополнительной обработки.. | Достигается «нулевой хвостовой вал» при определенных условиях, что позволяет максимально эффективно использовать каждый сантиметр стали.. |
| Адаптируемость профиля | Превосходно справляется только со стандартными круглыми/квадратными трубами; с трудом работает с двутавровыми балками и швеллерами.. | Требует частой ручной замены светильников; крайне низкая эффективность.. | Идеальная совместимость с круглыми, квадратными, прямоугольными, швеллерными, угловыми, двутавровыми и Н-образными профилями (площадь покрытия до 240 мм).. |
| Автоматизация и безопасность | Работа предполагает ручную погрузку/разгрузку; сопряжена с высокой опасностью при подъеме тяжелых труб.. | Полностью ручная работа; чрезвычайно высокая трудоемкость и неконтролируемые затраты на рабочую силу.. | Оснащена автоматическими погрузочными стеллажами 6-метрового класса и последующими разгрузочными лотками, что обеспечивает полную автоматизацию процесса и безопасность персонала.. |
Экспертная интерпретация: Как ясно показано выше, для зарубежных покупателей, глубоко приверженных производству тяжелых стальных конструкций и машиностроительного оборудования, слепой выбор оборудования начального уровня с двумя зажимными патронами или устаревшего технологического оборудования равносилен наблюдению за тем, как ценные производственные мощности и сырье улетучиваются, превращаясь в потери мощности из-за вибрации и груды металлолома.Переход на трехзажимную архитектуру с нулевым хвостовым операцией — это важнейший шаг к преодолению узких мест в получении прибыли..
Частые вопросы (FAQ)
В1: Как труборез с тремя патронами обеспечивает «нулевую заднюю бабку»?
A: Через Релейное зажимание с помощью трех прецизионных патронов в сочетании с планированием программы ЧПУПередний и задний патроны обеспечивают плавную передачу управления в процессе резки.Когда трубы переходят к заключительному этапу резки, патроны смещаются вперед, чтобы устранить «слепые зоны» захвата, тем самым исключая традиционную заднюю бабку при определенных условиях эксплуатации и значительно повышая эффективность использования материала..
В2: Какие крупногабаритные профили тяжелых размеров может обрабатывать эта машина?
A: Серия V24ESS в стандартной комплектации оснащена высокоточный патрон 240вмещает круглые трубки внутри Φ20–240 ммквадратные трубы до 220 × 220 мм (или 240 × 240 мм (при определенных R-углах)Он также легко интегрируется. Швеллерная сталь 5-14#, уголок 2-10#, двутавровая балка 10-14# и двутавровые балки размером от 100 × 100 до 220 × 220 мм.удовлетворяя разнообразные потребности тяжелой промышленности..
В3: Как обеспечивается безопасность и эффективность при погрузке/разгрузке длинных труб весом 300 кг?
A: В стандартную комплектацию оборудования входит: Автоматическая погрузочная платформа класса 6000–6300 мм и несколько комплектов последующих разгрузочно-приемных люлек.Операторам достаточно просто разместить связанные в пучки тяжелые трубы на погрузочной платформе; система автоматически выполняет подачу, транспортировку, зажим, резку и выгрузку готовых деталей, полностью освобождая рабочих от опасного, требующего больших физических усилий подъема тяжестей..
Вопрос 4: Как предприятиям следует выбирать оборудование в диапазоне мощности от 3000 Вт до 12000 Вт?
A: Выбор мощности зависит от основных обрабатываемых материалов и предельной толщины обрабатываемых слоев.Например, пакетная обработка углеродистой и нержавеющей стали средней толщины хорошо обеспечивается с помощью золотая конфигурация от 3000 Вт до 6000 ВтВ то время как для обработки более толстых и тяжелых промышленных конструкционных компонентов требуются мощные варианты, обеспечивающие непревзойденную скорость пробивки и максимальную толщину резки..
В5: Как гарантируется ежедневное техническое обслуживание и послепродажное обслуживание за рубежом?
A: На оборудование распространяется строгая гарантия, обеспечиваемая глобальной сетью представительств, охватывающей более 60 стран, с опытом установки, более 200 сервисными центрами и более 150 профессиональными инженерами по послепродажному обслуживанию.Официальные стандарты предписывают следующее: Механизм круглосуточного реагирования Получив отзывы клиентов, мы обеспечиваем максимальное время безотказной работы производственных линий наших глобальных заказчиков..
Готовы совершить революцию в своей линии по изготовлению высокопрочных металлоконструкций?Не позволяйте устаревшим системам снижать ваши шансы на участие в зарубежных тендерах.Пришлите нам ваши чертежи, технические характеристики материалов и производственные цели. Получите сегодня индивидуальное техническое предложение и анализ рентабельности инвестиций!
Переходим к следующему шагу: получите индивидуальное решение для обработки тяжелых труб.
На жестком глобальном рынке металлообработки модернизация оборудования представляет собой не просто технологическое усовершенствование — она означает перестройку рентабельности.
Если вы ищете высокопроизводительное оборудование, способное полностью исключить изгиб длинных труб, избавиться от остатков материала и без труда обрабатывать профили больших размеров, пришлите нам ваши чертежи и точные требования к обработке (материал, толщина стенки, годовая производительность).
Наша команда ведущих инженеров разработает комплексное решение. «Комплексное решение для интеллектуального производства труб с помощью лазера повышенной прочности» включая конфигурации оборудования, расчеты рентабельности инвестиций и планы компоновки завода.Свяжитесь с нами прямо сейчас, чтобы начать путь к высокоэффективному снижению затрат в вашей мастерской..